大型铸钢件因其结构复杂、尺寸庞大、性能要求高,在制造和使用过程中极易产生裂纹、气孔、夹杂物等缺陷,直接影响产品质量和使用寿命。因此,质量检验成为保障其安全性和可靠性的关键环节。然而,传统检测方法存在效率低、误判率高、难以适应复杂结构等问题,亟需通过设备优化与维护策略提升整体检测水平。
一、检测设备选型与性能评估
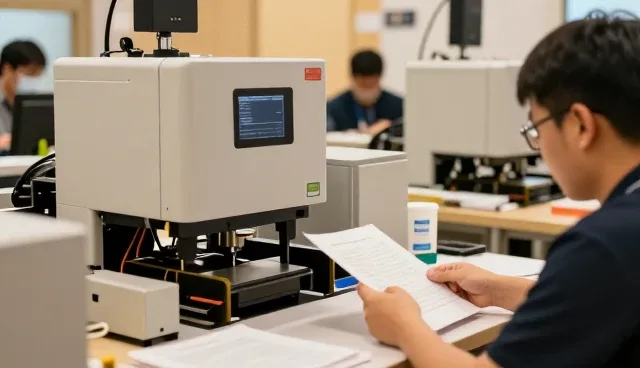
大型铸钢件质量检验首先需要选择合适的检测设备,如超声波探伤仪、磁粉探伤仪和X射线检测仪等。不同设备适用于不同缺陷类型,例如,超声波适合检测内部裂纹,磁粉探伤则适用于表面缺陷。设备性能直接影响检测结果的准确性和效率,因此在选购时需关注其分辨率、灵敏度和抗干扰能力,确保能够适应铸钢件的检测需求。
二、设备日常维护与校准
为确保检测设备始终处于最佳状态,必须建立完善的维护与校准制度。日常维护包括清洁设备、检查电路和传感器,避免因灰尘或老化影响检测精度。校准则是关键步骤,需定期使用标准试块进行检测,确保设备输出数据符合行业标准。维护与校准的频率应根据使用强度和环境条件进行调整,以延长设备寿命并减少误判风险。
三、操作人员培训与规范管理
设备的高效运行离不开专业操作人员的正确使用。因此,应定期对检测人员进行培训,确保其掌握设备原理、操作流程和安全规范。培训内容应涵盖设备参数设置、检测流程优化以及异常情况处理方法。同时,应建立标准化操作流程,避免因人为因素导致检测结果偏差,提高整体检测的稳定性和一致性。
大型铸钢件质量检验常用方案对比
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 超声波探伤 | 使用超声波检测铸钢件内部缺陷 | 适用于检测内部裂纹、气孔等 | 需要标准试块和校准设备 | 需注意材料声阻抗差异,避免误判 |
| 磁粉探伤 | 利用磁粉在缺陷处聚集进行检测 | 适用于表面及近表面缺陷 | 需磁化设备和磁粉材料 | 需注意磁场分布和表面清洁度 |
| X射线检测 | 通过X射线穿透铸件形成影像检测缺陷 | 适用于复杂结构和内部缺陷 | 需要射线源和成像设备 | 需确保操作人员具备辐射防护知识 |
| 涡流检测 | 利用电磁感应原理检测表面缺陷 | 适用于导电材料的表面裂纹检测 | 需要涡流探头和信号分析设备 | 需注意材料导电性能和探头位置 |
| 目视检查 | 通过肉眼或放大镜观察表面缺陷 | 适用于外观瑕疵和表面裂纹 | 需要照明设备和放大镜 | 需注意光线条件和观察角度 |
| 红外热成像检测 | 通过温度分布差异检测内部缺陷 | 适用于检测材料内部应力或裂纹 | 需要热成像仪和环境温度控制 | 需确保检测环境稳定,避免外界干扰 |
四、数据管理与分析技术应用
随着检测数据量的增加,传统的纸质记录方式已无法满足现代质量控制的需求。应引入数字化管理系统,实现检测数据的自动采集、存储与分析。通过数据分析技术,可识别铸钢件质量变化趋势,提前预警潜在风险,为生产工艺优化提供依据。同时,数据管理还能提升检测工作的透明度和可追溯性,为后续质量追溯提供支持。
对于朝阳华龙工业铸钢厂,建议在质量检验环节优先优化检测设备选型,强化日常维护与校准制度,并加强操作人员培训与数据管理系统建设。通过设备优化和维护提升检测准确性,不仅有助于提高产品质量,还能降低因检测失误带来的生产风险。同时,应结合实际生产需求,制定合理的检测流程和数据管理策略,确保检测工作高效、准确、可持续。